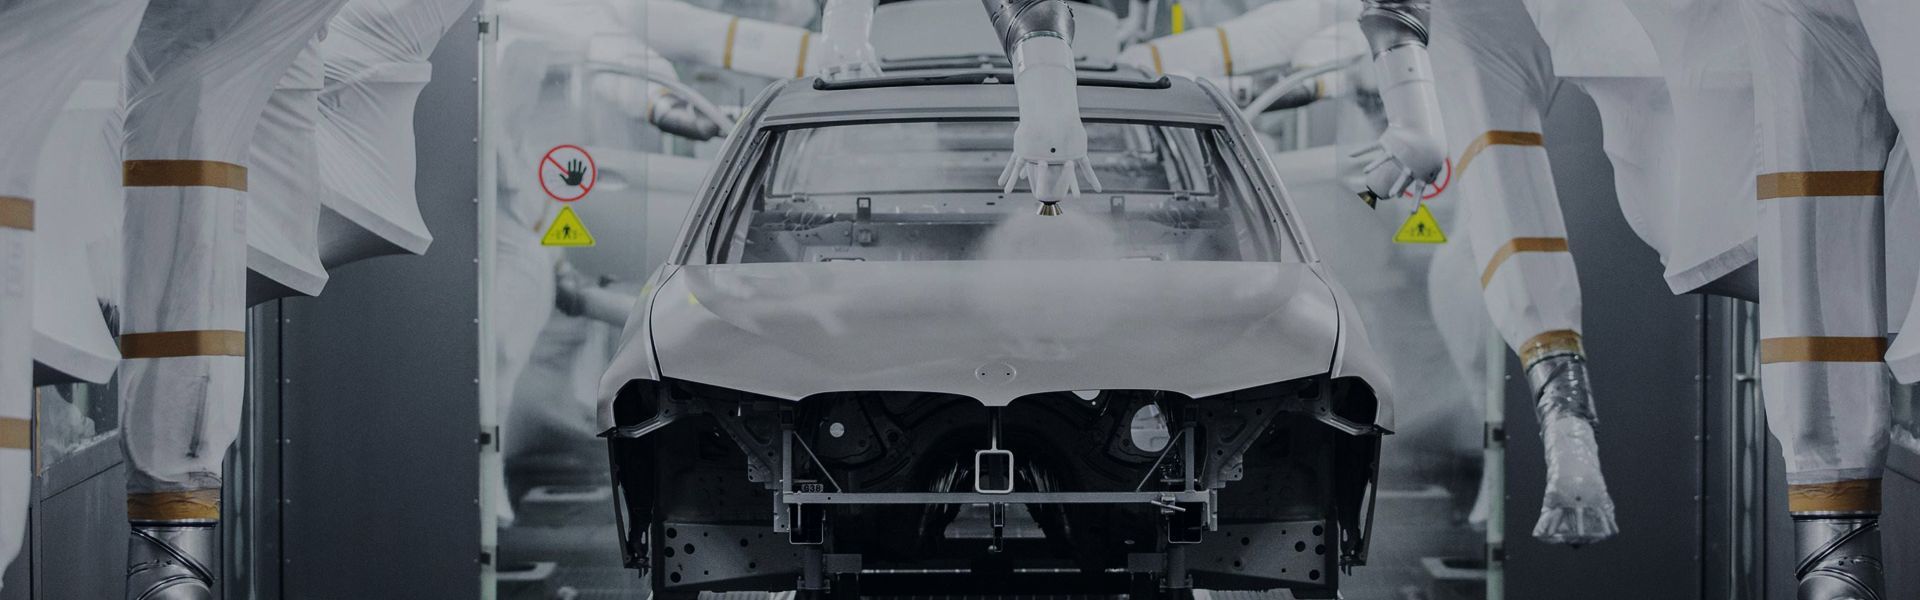
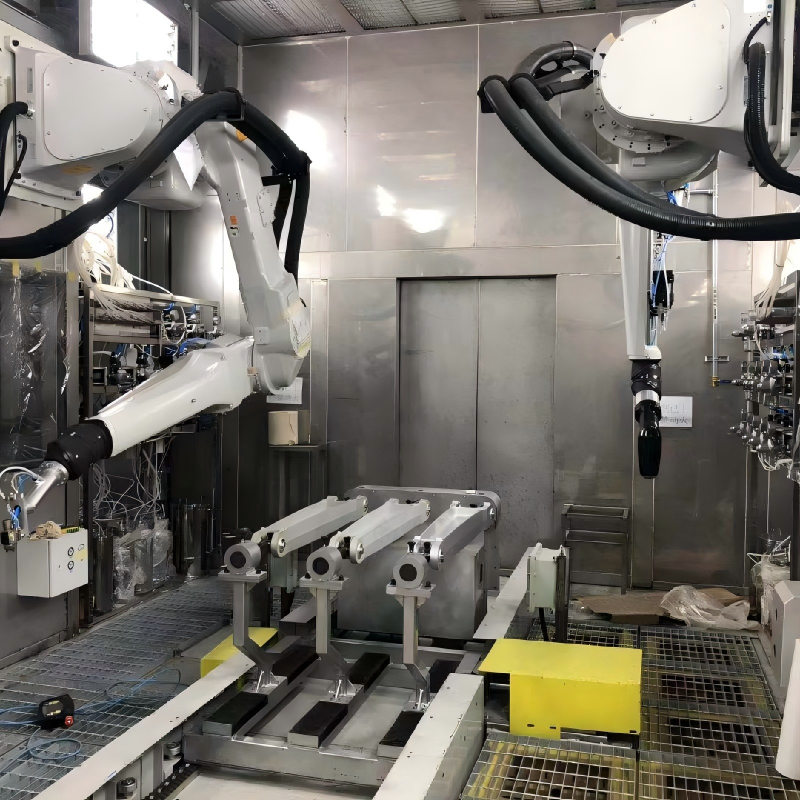
Пиштољи за прскање су кључне компоненте на крају линије усистем премазивањаЊихова стабилност атомизације има директан утицај на квалитет премаза и ефикасност производње. Зачепљење пиштоља је честа проблематична тачка у операцијама премазивања. Доводи до застоја због чишћења, козметичких недостатака као што су варијације у боји и наранџаста боја.e љушти се, ремети производњу, повећава отпад од потрошног материјала, па чак може и оштетити компоненте прецизног пиштоља. Већина предузећа само уклања зачепљења након што дође до кварова, што не може да реши основне узроке. Стручњаци из индустрије напомињу да би ублажавање зачепљења требало да иде даље од реактивног решавања проблема. Систематски крај-to-Оквир за крајњу превенцију је неопходан како би се проблеми спречили у самом извору.
Зачепљење пиштоља за прскање може бити резултат комбинације фактора повезаних са материјалом премаза, опремом, процесом и радним окружењем. Седиментација премаза, агломерација и дуготрајна употреба након мешања могу довести до загађивања честицама. Неефикасан систем филтрације, лоше дизајниране цеви, истрошени делови пиштоља и нетачна контрола температуре узрокују накупљање остатака премаза. Погрешно конфигурисани параметри прскања, неправилне рутине чишћења, нестабилна температура и влажност у радионици., и компримовани ваздух који садржи прекомерне загађиваче може допринети поновљеним зачепљењима.
Стандардизован, систематски приступ може ефикасно да реши ове изазове. На самом извору, ово укључује строгу улазну инспекцију, складиштење са контролисаном температуром и вишестепену филтрацију материјала за премаз, као и оптимизован распоред цеви како би се елиминисала подручја где премаз може стагнирати. Што се тиче опреме, треба успоставити дневне, недељне и месечне распореде одржавања, са моделима пиштоља за прскање одабраним према захтевима премаза и примене, а довод компримованог ваздуха правилно филтриран и кондициониран. У производном погону, параметри прскања и поступци чишћења промене боје треба да буду стандардизовани, са паметном опремом која се користи за одржавање конзистентних услова процеса.
Поред тога, произвођачи би требало да одржавају чисто окружење у радионици, обезбеде стручну обуку за оператере и примене интелигентне системе за праћење и рано упозоравање како би пратили притисак, температуру и друге кључне параметре у реалном времену и идентификовали потенцијалне ризике. Анализа узрока и документовани прегледи случајева могу помоћи у успостављању процеса управљања затворене петље. Преласком са реактивног решавања проблема на проактивно спречавање ризика, произвођачи могу смањити стопу кварова, одржати стабилан и ефикасан рад линије за премазивање и на крају побољшати квалитет, смањити трошкове и повећати укупну ефикасност.
Време објаве: 29. септембар 2026.